

Лазерная резка металла — высокоточный процесс, в котором мощный световой луч расплавляет или испаряет материал по заданному контуру. Казалось бы, причём здесь сжатый воздух? На практике без компрессора лазерный станок либо не сможет работать в полную силу, либо выйдет из строя раньше времени.
Сжатый воздух в лазерной резке выполняет сразу несколько критически важных функций: он выдувает расплав из зоны реза, охлаждает режущую головку, защищает оптику от загрязнений и участвует непосредственно в процессе резки как вспомогательный газ. Правильно подобранный компрессор для лазерного станка — это не вспомогательное оборудование, а полноценная часть технологического процесса, от которой напрямую зависят качество реза, скорость обработки и ресурс оптической системы станка.
Ошибки при выборе обходятся дорого: недостаточное давление ухудшает качество реза, избыток влаги в воздухе разрушает линзы и зеркала, а нестабильная подача сжатого воздуха приводит к браку деталей. Данный материал поможет разобраться в технических требованиях, выбрать подходящий тип оборудования и избежать типичных ошибок при комплектации рабочего места.
Какие задачи выполняет сжатый воздух при лазерной резке металла
Прежде чем переходить к техническим параметрам, важно понять, зачем именно нужен сжатый воздух и какую роль он играет на каждом этапе резки.
- Выдув расплава из зоны реза. В процессе резки металл расплавляется и должен немедленно удаляться из канала реза. Поток сжатого воздуха, подаваемый соосно с лазерным лучом через режущую головку, выдувает расплавленный металл вниз. Если давление недостаточно — расплав остаётся в канале, застывает, образует заусенцы и ухудшает качество кромки.
- Защита фокусирующей линзы. Линза — самый дорогостоящий и уязвимый элемент режущей головки. Постоянный поток воздуха создаёт воздушную завесу, которая не позволяет брызгам расплава, дыму и частицам металла достигать оптики. Без этой защиты линза загрязняется за несколько часов работы, что приводит к падению мощности и тепловому повреждению оптического элемента.
- Охлаждение зоны реза. Поток воздуха отводит тепло от обрабатываемого материала вблизи линии реза, что особенно важно при работе с тонколистовыми материалами, склонными к деформации.
- Непосредственное участие в резке. На лазерных станках мощностью до 3–6 кВт воздух нередко используется как основной вспомогательный газ вместо дорогостоящего азота или кислорода. Это значительно снижает эксплуатационные расходы при резке черного металла, нержавеющей стали и алюминия при допустимых требованиях к качеству кромки.
- Пневматические исполнительные механизмы станка. Многие модели лазерных станков с ЧПУ используют пневматику для управления вспомогательными функциями: позиционирование, фиксация заготовок, управление затворами. Эти системы также потребляют сжатый воздух и учитываются при расчете общего расхода.
Какие требования предъявляются к компрессору для лазерного станка
Требования к компрессору для лазерной резки определяются параметрами конкретного станка. Производители оборудования, как правило, указывают их в технической документации. Если таких данных нет под рукой, ориентируются на общепринятые диапазоны.
- Давление. Это ключевой параметр. Для большинства лазерных станков волоконного типа мощностью от 1 до 6 кВт при резке воздухом требуется рабочее давление в диапазоне 12–20 бар на входе в станок. Маломощные CO₂-станки могут работать при 6–8 бар, однако современное волоконное оборудование всё чаще требует повышенного давления — 15–20 бар — для достижения оптимальной скорости и качества реза при работе с воздухом. Давление компрессора для лазерной резки металла должно быть выше рабочего давления станка с учётом потерь в магистрали и системе подготовки воздуха.
- Производительность (расход воздуха). Лазерный станок потребляет воздух непрерывно в процессе резки. Производительность компрессора должна покрывать этот расход с запасом 20–30%. Типовое потребление для станков мощностью 1–3 кВт составляет 0,3–0,8 м³/мин; для станков 4–6 кВт — 0,6–1,5 м³/мин. Точные значения указываются в паспорте оборудования.
- Качество воздуха. Это требование не менее важно, чем давление и производительность. Воздух, подаваемый в лазерный станок, должен быть сухим, чистым и без масляных примесей. Содержание влаги, масла и твёрдых частиц нормируется по классам чистоты ISO 8573-1. Для большинства лазерных станков требуется воздух класса 1–2 по влаге и маслу — это означает точку росы не выше −20…−40 °C и содержание масла не более 0,1 мг/м³.
- Стабильность давления. Пульсации давления в пневмосистеме негативно влияют на качество реза: неравномерный поток воздуха приводит к неоднородности кромки и нестабильному выдуву расплава. Для стабилизации давления в системе используется ресивер достаточного объема.
Какой тип компрессора лучше для лазерной резки металла
На рынке представлены компрессоры нескольких типов, и выбор между ними для работы с лазерным станком имеет принципиальное значение.
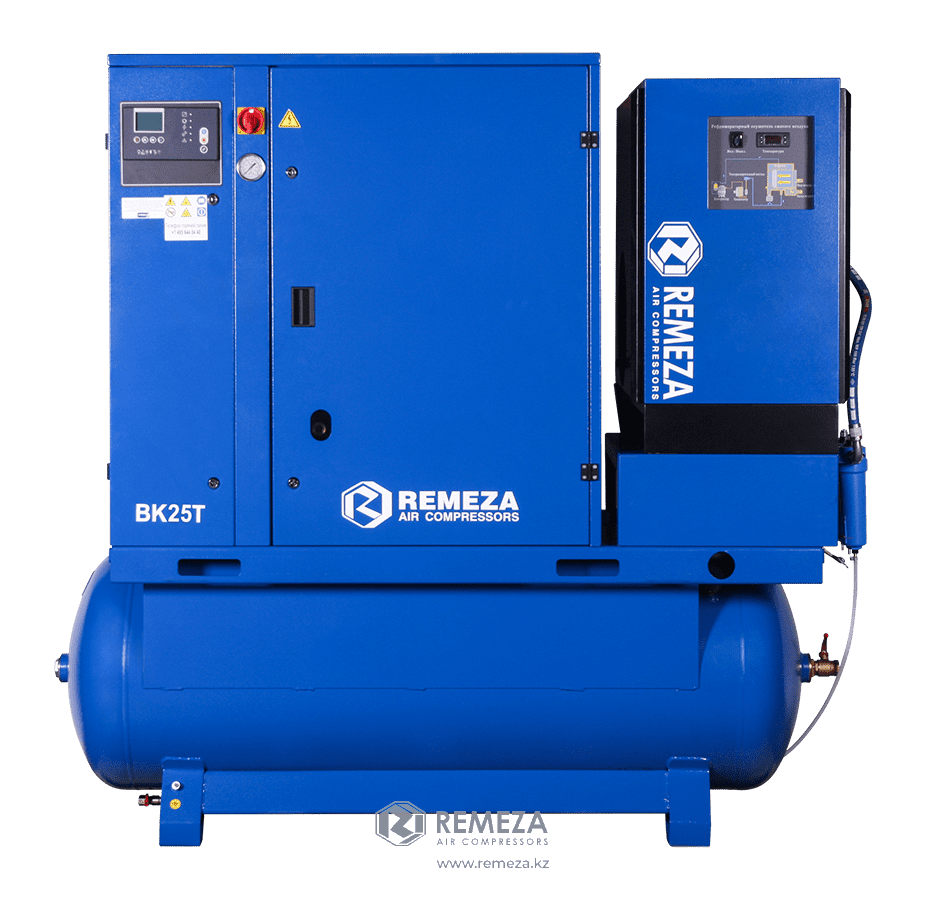
- Винтовой компрессор для лазерного станка — оптимальное решение для производственного применения. Винтовые компрессоры обеспечивают непрерывную подачу воздуха без пульсаций, работают в режиме 100% загрузки, отличаются низким уровнем шума и длительным ресурсом. Специализированные модели Remeza для лазерных станков выпускаются с рабочим давлением 15, 16 и 20 бар — что позволяет закрыть потребности подавляющего большинства волоконных станков без дополнительных бустеров. Для предприятий с регулярной загрузкой станка винтовой компрессор является основным и наиболее обоснованным выбором.
- Поршневой компрессор подходит для небольших мастерских, где лазерный станок работает в прерывистом режиме, а бюджет на оборудование ограничен. Поршневые компрессоры способны развивать высокое давление, однако при длительной непрерывной работе уступают винтовым по ресурсу и стабильности подачи. При использовании поршневого компрессора важно обеспечить достаточный объём ресивера для сглаживания пульсаций и исключения частых пусков двигателя.
- Безмасляные компрессоры используются в случаях, когда требования к чистоте воздуха максимально высоки и применение дополнительных фильтров нежелательно или невозможно. Для большинства лазерных станков достаточно маслозаполненного компрессора с правильно подобранной системой подготовки воздуха — адсорбционным осушителем и коалесцирующим фильтром.
Резюме: для профессионального и производственного применения с лазерным станком, работающим на регулярной основе, рекомендуется винтовой компрессор с давлением 15–20 бар в комплекте с системой подготовки воздуха. Поршневые решения допустимы при ограниченной продолжительности работы и стесненном бюджете.
Почему для лазерной резки важна подготовка воздуха
Даже самый производительный и надёжный компрессор для лазерной резки металла не решит всех задач без качественной системы подготовки воздуха. Атмосферный воздух содержит влагу, аэрозольное масло (из компрессора), твердые частицы и углеводороды — всё это недопустимо в рабочем потоке лазерного станка.
- Осушитель для лазерного станка — обязательный элемент системы. Рефрижераторный осушитель снижает точку росы до +3…+7 °C, что достаточно для большинства условий эксплуатации. Для работы в условиях высокой влажности или при повышенных требованиях к качеству воздуха используют адсорбционные осушители, обеспечивающие точку росы до −40…−70 °C. Влага в воздухопроводе конденсируется, оседает на оптике и вызывает ее помутнение и коррозию держателей — ремонт обходится значительно дороже, чем правильно подобранный осушитель.
- Коалесцирующий фильтр удаляет аэрозольное масло и твёрдые частицы. Устанавливается после осушителя и обеспечивает соответствие воздуха требованиям производителя лазерного станка.
- Фильтр активированного угля применяется при повышенных требованиях к чистоте — удаляет запахи и углеводородные примеси, которые могут влиять на качество реза при работе с некоторыми материалами.
- Ресивер в системе подготовки воздуха для лазерной резки выполняет двойную функцию: аккумулирует запас сжатого воздуха и выступает в роли дополнительного влагосборника — более холодный металл резервуара способствует конденсации остаточной влаги, которая затем сливается через дренажный клапан.
Полная схема подготовки воздуха для лазерного станка: компрессор → ресивер → рефрижераторный или адсорбционный осушитель → коалесцирующий фильтр → регулятор давления → лазерный станок.
Как подобрать компрессор под мощность лазерного станка
Мощность лазерного излучателя — главный ориентир при подборе компрессора, однако не единственный. Ниже приведены практические рекомендации.
- Станки мощностью до 1,5 кВт (малые форматы, гравировка, резка тонколистовых материалов): рабочее давление 8–12 бар, расход воздуха 0,2–0,4 м³/мин. Для такого оборудования может подойти качественный поршневой или малый винтовой компрессор.
- Станки мощностью 2–4 кВт (универсальный диапазон для производственных предприятий): рабочее давление 12–16 бар, расход воздуха 0,4–0,8 м³/мин. Оптимальное решение — винтовой компрессор Remeza с давлением 15–16 бар.
- Станки мощностью 6–12 кВт и выше (промышленные установки для резки толстолистового металла): рабочее давление 16–20 бар, расход воздуха 0,8–2,0 м³/мин и более. Рекомендуются высокопроизводительные винтовые компрессоры с давлением 20 бар, нередко — с частотным регулированием привода для оптимизации энергопотребления.
- Практическое правило: производительность компрессора должна превышать фактическое потребление станка минимум на 25–30%. Это резерв для пиковых нагрузок, компенсации утечек в магистрали и корректной работы автоматики компрессора. Работа компрессора на пределе мощности ведёт к перегреву, сокращению ресурса и нестабильному давлению в системе.
При подборе учитывайте также длину воздухопроводной магистрали и диаметр труб: длинные и тонкие трубопроводы создают значительные потери давления, которые необходимо компенсировать.
Типичные ошибки при подборе компрессора для лазерной резки
Практика обслуживания лазерного оборудования демонстрирует несколько устойчивых ошибок, которые повторяются снова и снова — и каждая из них так или иначе приводит к дополнительным расходам.
- Ошибка 1: Ориентироваться только на максимальное давление, игнорируя производительность. Компрессор может формально обеспечивать нужное давление, но его производительности недостаточно для покрытия расхода станка. В результате давление «проседает» во время работы, качество реза ухудшается, а компрессор работает на пределе.
- Ошибка 2: Работать без осушителя. Это самая распространённая и дорогостоящая ошибка. Влага в воздухе разрушает оптику, вызывает коррозию пневматических элементов станка и образование водяных пробок в магистрали. Стоимость замены фокусирующей линзы несопоставима со стоимостью осушителя.
- Ошибка 3: Использовать поршневой компрессор для непрерывной работы. Если лазерный станок работает 8 и более часов в сутки, поршневой компрессор с рабочим циклом 60–70% не рассчитан на такую нагрузку. Перегрев, ускоренный износ и частые остановки — закономерный итог. Для постоянной работы необходим винтовой компрессор с ПВ 100%.
- Ошибка 4: Слишком малый ресивер или его отсутствие. Без ресивера пульсации давления от поршневого компрессора напрямую попадают в режущую головку и влияют на качество реза.
- Ошибка 5: Игнорировать потери давления в магистрали. Рабочее давление измеряется у входа в станок, а не на выходе компрессора. Длинная магистраль, изгибы, соединения и фильтры «съедают» часть давления. Компрессор должен обеспечивать давление с учётом этих потерь.
- Ошибка 6: Экономить на качестве фильтрации. Дешёвые или редко обслуживаемые фильтры пропускают масляные аэрозоли и механические примеси. Итог — загрязненная оптика и сокращение межсервисного интервала для всего оборудования.
Можно ли использовать один компрессор на несколько станков
Технически — да, при соблюдении ряда условий. Использование одного компрессора для нескольких лазерных станков с ЧПУ позволяет снизить первоначальные затраты на оборудование, однако требует грамотного инженерного расчёта системы.
Суммарная производительность компрессора должна покрывать одновременный расход всех подключенных станков с запасом. Если станки работают в разные смены или поочерёдно — расчёт ведётся по максимально возможной одновременной нагрузке, а не по суммарной установленной мощности.
Магистральная система должна обеспечивать равномерное давление на входе каждого станка. Для этого используется кольцевая или гребёнчатая разводка с индивидуальными регуляторами давления на каждой ветке. Диаметр магистрали рассчитывается исходя из суммарного расхода.
Важно предусмотреть резервирование: при выходе компрессора из строя все станки останавливаются. Для производств с высокой загрузкой рекомендуется схема с двумя компрессорами в режиме основной/резервный или параллельная работа двух агрегатов с разделением нагрузки.
Отдельная система подготовки воздуха (осушитель, фильтры, ресивер) при централизованной схеме устанавливается одна на всю систему — это экономически оправдано и упрощает обслуживание.
Как снизить расходы на эксплуатацию компрессорной системы
Компрессорное оборудование потребляет значительное количество электроэнергии — как правило, это основная статья эксплуатационных расходов. Несколько практических рекомендаций помогут оптимизировать затраты.
- Правильный подбор мощности. Компрессор, работающий в режиме частичной нагрузки 60–80% времени, эффективнее и долговечнее, чем агрегат, постоянно работающий на пределе. Однако избыточная мощность с запасом в 2–3 раза также нецелесообразна — такой компрессор будет часто включаться и отключаться в режиме холостого хода, что увеличивает износ и потребление энергии.
- Частотное регулирование привода (VSD/VFD). Винтовые компрессоры с частотным регулятором автоматически подстраивают производительность под фактическое потребление воздуха. При переменной нагрузке (характерной для большинства производств) экономия электроэнергии составляет 20–35% по сравнению с компрессором с фиксированной скоростью.
- Своевременное техническое обслуживание. Загрязненные воздушные фильтры увеличивают нагрузку на компрессор и снижают его КПД. Замена масла, очистка теплообменников и проверка состояния приводных элементов в соответствии с регламентом производителя напрямую влияют на энергопотребление и срок службы оборудования.
- Устранение утечек в магистрали. Нередко 10–20% сжатого воздуха теряется через неплотные соединения, изношенные фитинги и неисправные клапаны. Регулярная проверка системы на утечки — один из наиболее эффективных способов снижения расходов без каких-либо капитальных вложений.
- Контроль рабочего давления. Каждый лишний бар давления увеличивает энергопотребление компрессора на 6–7%. Настройте систему на минимально необходимое давление, при котором станок стабильно работает, — это прямая экономия на электроэнергии.
- Рекуперация тепла. Компрессоры преобразуют в тепло около 90% потребляемой электроэнергии. В ряде случаев это тепло можно использовать для обогрева производственных помещений, что снижает затраты на отопление в холодный период.
Купить компрессор для лазерной резки металла
Remeza предлагает специализированные компрессоры для лазерных станков с рабочим давлением 15, 16 и 20 бар. Оборудование разработано с учётом требований волоконных и CO₂-лазеров и обеспечивает стабильную непрерывную подачу сжатого воздуха необходимого качества. В ассортименте представлены как компактные модели для небольших производств, так и высокопроизводительные агрегаты для промышленных предприятий.
Помимо компрессоров, в каталоге Remeza доступны рефрижераторные и адсорбционные осушители, воздушные ресиверы, фильтры и системы подготовки сжатого воздуха — всё необходимое для комплексного оснащения компрессорной станции.
Купить компрессор для лазерной резки металла вы можете у официального дилера REMEZA в Казахстане. Всё оборудование сертифицировано и поставляется с гарантией. Специалисты REMEZA помогут подобрать оптимальную модель с учётом мощности лазерного станка, режима эксплуатации и требований к качеству воздуха. Для получения консультации позвоните по указанному телефону или оставьте заявку на сайте.